Was ist eine gute Artikelkonstruktion im Spritzguss?
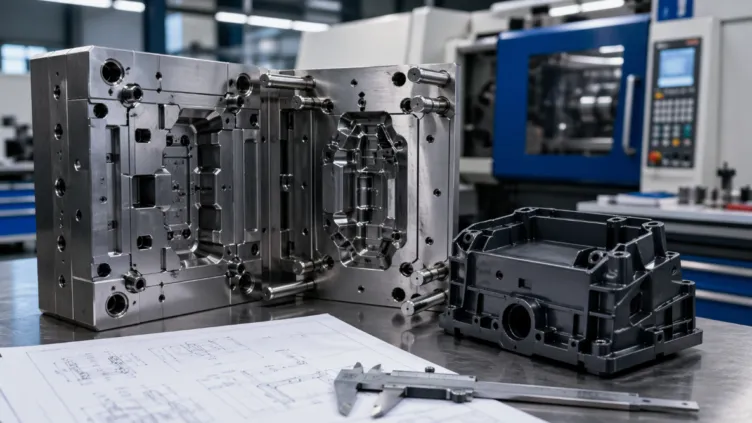
Eine gute Artikelkonstruktion beginnt nicht erst beim Werkzeugbau, sondern bereits in der frühen Entwicklungsphase eines Kunststoffbauteils. Entscheidend ist, dass Form, Material, Funktion und Herstellbarkeit von Anfang an gemeinsam betrachtet werden, denn genau darauf basiert eine prozesssichere spritzguss artikelkonstruktion. So lassen sich spätere Korrekturen, unnötige Werkzeugänderungen und Qualitätsprobleme im Spritzgussprozess vermeiden.
Warum die Artikelkonstruktion im Spritzguss so wichtig ist
Im Spritzguss wird ein Kunststoffbauteil nicht einfach nur nach einer Zeichnung gefertigt. Die Geometrie des Artikels beeinflusst direkt, wie die Kunststoffschmelze in das Werkzeug fließt, wie das Bauteil abkühlt, wie stark es schwindet und ob Verzug, Einfallstellen oder Bindenähte entstehen können.
Eine gute Artikelkonstruktion verfolgt deshalb zwei Ziele gleichzeitig: Das Bauteil soll seine technische oder optische Funktion erfüllen und zugleich wirtschaftlich, stabil und prozesssicher herstellbar sein. Wenn diese Punkte nicht früh genug geprüft werden, können selbst kleine Konstruktionsdetails später zu hohen Kosten führen.
Typische Folgen einer ungeeigneten Konstruktion sind zum Beispiel:
- unvollständig gefüllte Bereiche;
- sichtbare Einfallstellen;
- Bindenähte an kritischen Stellen;
- Lufteinschlüsse;
- Verzug nach dem Abkühlen;
- zu lange Zykluszeiten;
- unnötig hoher Materialverbrauch.
Grundprinzipien einer guten Spritzgusskonstruktion
Eine gute Konstruktion ist nicht automatisch die stabilste oder komplexeste Lösung. Im Spritzguss ist oft die einfachere, gleichmäßigere und kunststoffgerechtere Geometrie die bessere Wahl. Konstrukteure sollten deshalb früh prüfen, ob das Bauteil wirklich zum gewählten Fertigungsverfahren passt.
Gleichmäßige Wandstärken planen
Die Wandstärke gehört zu den wichtigsten Faktoren in der Artikelkonstruktion. Zu dicke Bereiche können zu Einfallstellen, Lunkern und längeren Kühlzeiten führen. Zu dünne Bereiche können dagegen die Füllung erschweren, besonders bei langen Fließwegen oder hochviskosen Kunststoffen.
Ideal sind möglichst gleichmäßige Wandstärken. Wenn Übergänge notwendig sind, sollten sie weich und konstruktiv sauber gestaltet werden. Abrupte Wandstärkensprünge erhöhen das Risiko unterschiedlicher Schwindung und damit auch das Risiko von Verzug.
Materialanhäufungen vermeiden
Masseanhäufungen entstehen oft an Rippen, Schraubdomen, Verstärkungen oder Kreuzungspunkten. Sie können die Abkühlung verlangsamen und sichtbare Oberflächenfehler verursachen. Deshalb sollten solche Bereiche nicht einfach massiv ausgeführt, sondern konstruktiv optimiert werden.
Besser ist es, Stabilität durch Rippen, Radien und eine sinnvolle Lastverteilung zu erreichen, anstatt unnötig viel Material einzusetzen. Das reduziert Gewicht, Zykluszeit und Fehleranfälligkeit.
Entformung früh berücksichtigen
Ein Spritzgussteil muss nach dem Abkühlen sicher aus dem Werkzeug entformt werden können. Deshalb sollten Entformschrägen, Trennebenen und mögliche Hinterschneidungen bereits in der Konstruktionsphase geprüft werden.
Hinterschneidungen sind nicht grundsätzlich falsch, können aber das Werkzeug deutlich komplexer machen. Schieber, Schrägauswerfer oder zusätzliche Werkzeugbewegungen erhöhen Aufwand und Kosten. Eine gute Artikelkonstruktion versucht daher, solche Lösungen nur dort einzusetzen, wo sie technisch wirklich notwendig sind.
Wichtige Prüfpunkte in der frühen Entwicklungsphase
In der frühen Phase sollte nicht nur die äußere Form des Artikels betrachtet werden. Entscheidend ist, ob das Bauteil unter realen Spritzgussbedingungen stabil hergestellt werden kann. Dabei geht es um Füllverhalten, Kühlung, Schwindung, Verzug und Prozesssicherheit.
Wichtige Fragen sind:
- Kann die Kunststoffschmelze alle Bereiche sicher und gleichmäßig füllen?
- Liegen Bindenähte oder Lufteinschlüsse in funktional kritischen Bereichen?
- Ist die Anspritzposition sinnvoll gewählt?
- Gibt es problematische Fließwege oder Wandstärkenverhältnisse?
- Sind Kühlung, Schwindung und Verzug realistisch beherrschbar?
Diese Fragen helfen dabei, eine „werkzeugfreie“ Referenz zu schaffen. Das bedeutet: Noch bevor ein teures Werkzeug gebaut wird, kann bewertet werden, ob die Konstruktion grundsätzlich geeignet ist oder angepasst werden sollte.
Anspritzposition, Fließverhalten und Prozesssicherheit
Die Anspritzposition hat großen Einfluss auf die Qualität des späteren Bauteils. Sie bestimmt, wie die Schmelze durch die Kavität fließt, wo Bindenähte entstehen können und ob bestimmte Bereiche zu früh oder zu spät gefüllt werden.
Ein balanciertes Füllverhalten ist besonders wichtig bei komplexen Geometrien. Wenn die Schmelze ungleichmäßig fließt, können Voreileffekte, Schmelzestagnationen oder Lufteinschlüsse entstehen. Solche Probleme sind später oft nur mit hohem Aufwand im Werkzeug oder Prozess zu korrigieren.
- Eine gute Artikelkonstruktion berücksichtigt deshalb:
- passende Wandstärken im Verhältnis zum Fließweg;
- sinnvolle Anspritzpunkte;
- geeignete Entlüftungspositionen;
- gleichmäßige Füllung ohne unnötige Fließhindernisse;
- reduzierte Masseanhäufungen in kritischen Bereichen.
Funktion, Optik und Toleranzen richtig gewichten
Nicht jedes Spritzgussteil hat dieselben Anforderungen. Bei technischen Bauteilen steht häufig die Funktion im Vordergrund: Stabilität, Maßhaltigkeit, Montagefähigkeit oder Belastbarkeit. Bei sichtbaren Bauteilen sind dagegen Oberflächenqualität, Haptik und Optik besonders wichtig.
Diese Unterscheidung beeinflusst viele Konstruktionsentscheidungen. Eine Rippe, die bei einem technischen Teil sinnvoll ist, kann bei einem Sichtteil zu optischen Fehlern führen. Eine sehr enge Toleranz kann bei einem Funktionsbereich notwendig sein, an anderer Stelle aber nur unnötige Kosten verursachen.
Toleranzen sollten daher nicht pauschal so eng wie möglich definiert werden. Besser ist die Frage: Welche Toleranz ist für die Funktion wirklich erforderlich? Je realistischer die Anforderungen sind, desto wirtschaftlicher lässt sich das Bauteil produzieren.
Fazit: Gute Artikelkonstruktion spart Zeit, Kosten und Risiko
Eine gute Artikelkonstruktion im Spritzguss bedeutet, ein Bauteil nicht nur nach seiner gewünschten Funktion zu gestalten, sondern auch nach den realen Bedingungen des Spritzgussprozesses. Wandstärken, Materialanhäufungen, Entformung, Anspritzung, Füllverhalten, Kühlung, Schwindung und Verzug müssen zusammen betrachtet werden.
Wer diese Punkte früh prüft, reduziert spätere Werkzeugänderungen, verbessert die Prozesssicherheit und erhöht die Qualität des fertigen Kunststoffteils. Weitere Informationen zur spritzguss artikelkonstruktion https://www.moldflow.eu/artikelkonstruktion/ auf Moldflow.eu zeigen, wie eine systematische Analyse bereits in der frühen Konstruktionsphase helfen kann. Am Ende entscheidet genau diese frühe technische Klarheit darüber, ob ein Spritzgussteil stabil, wirtschaftlich und zuverlässig produziert werden kann.

